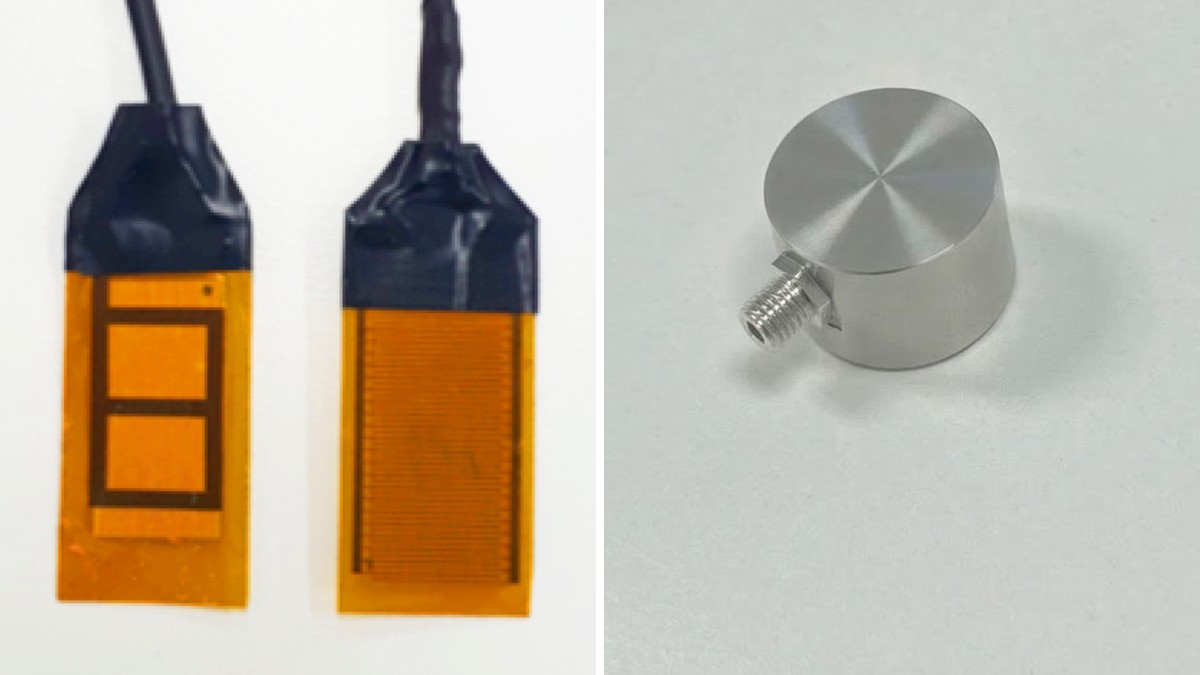
- 진동센서는 수 Hz~수십 kHz의 기계적 진동을, AE 센서는 수십 kHz~1 MHz 수준의 고주파 탄성파를 봅니다.
- 여러 연구에서 AE가 베어링·기어 결함을 진동보다 먼저 감지했다는 결과가 보고되었습니다.
- 두 센서는 대체 관계가 아니라 보완 관계입니다. 초기 징후는 AE, 진행 상태와 원인 분석은 진동이 강합니다.
AE 센서와 진동센서는 모두 설비 상태 감시에 쓰이지만, 측정 대상과 감지 시점이 다릅니다. 이 글에서는 두 센서의 차이와 함께 사용하는 방법을 정리합니다.
측정하는 대상부터 다릅니다
진동센서(가속도계)는 회전체의 불균형, 축 정렬 불량, 풀림처럼 설비 전체가 흔들리는 현상을 측정합니다. 반면 AE 센서는 재료 내부에서 균열이 자라거나, 미세한 접촉면이 긁히거나, 유체가 새어 나올 때 순간적으로 방출되는 고주파 탄성파를 감지합니다.
즉 진동센서는 설비가 어떻게 움직이는지를, AE 센서는 재료 안에서 무슨 일이 일어나는지를 봅니다.
설비 운전 중 발생하는 기계 소음과 진동은 대부분 낮은 주파수에 몰려 있습니다. AE 센서는 이보다 훨씬 높은 대역을 보기 때문에, 배경 진동이 큰 현장에서도 초기 결함 신호를 상대적으로 분리하기 쉽다는 장점이 있습니다.
왜 AE가 더 일찍 감지할까?
결함이 생기는 순서를 보면 이해가 쉽습니다. 처음에는 재료 표면 아래에서 미세 균열이 생기고, 이것이 자라 표면 손상이 되며, 손상이 충분히 커져야 설비 전체의 진동 패턴이 바뀝니다. 진동센서는 마지막 단계부터 반응하지만, AE 센서는 첫 단계의 미세 균열이 만드는 신호부터 잡을 수 있습니다.
연구 결과로 본 감지 시점 차이
- 베어링 외륜 결함: 크기가 다른 결함을 인위적으로 만든 실험에서 AE가 진동 분석보다 먼저 결함을 발견했고, 결함 크기 변화까지 추적할 수 있었습니다.[1]
- 유성기어박스 베어링: 신호 전달 경로가 복잡한 유성기어 구조에서도 AE가 진동보다 먼저 결함을 식별했습니다.[2]
- 스러스트 볼베어링 피로 손상: 피로 시험에서 AE가 초기 균열을 진동보다 먼저 감지했고, 길들이기·균열 발생·진전·박리 단계마다 주파수 성분이 달랐습니다.[3]
- 풍력발전기 롤러 베어링: 표면 손상을 진동 기반 시스템보다 앞서 감지했으며, 시험 종료 훨씬 이전부터 AE 신호에 유의미한 변화가 나타났습니다.[4]
한눈에 비교
| 구분 | AE 센서 | 진동센서 |
|---|---|---|
| 측정 대상 | 재료 내부의 균열·마찰·누출이 만드는 탄성파 | 설비의 기계적 진동 |
| 주파수 | 수십 kHz ~ 1 MHz 수준 | 수 Hz ~ 수십 kHz |
| 감지 시점 | 초기(미세 균열 단계) | 손상이 일정 수준 진행된 후 |
| 잘 잡는 것 | 미세 균열, 윤활 불량, 누출, 저속 회전체 결함 | 불균형, 정렬 불량, 풀림, 공진 |
| 데이터 | 샘플링 속도가 높아 데이터량이 많음 | 상대적으로 적고 분석 방법이 표준화됨 |
| 과제 | 노이즈 분리와 신호 해석 기술 필요 | 초기 결함에는 둔감 |
함께 쓰면 가장 효과적입니다
현장에서는 둘 중 하나를 고르기보다 역할을 나누어 쓰시는 것이 효과적입니다. AE로 이상 징후를 먼저 포착해 점검 일정을 앞당기고, 진동 데이터로 불균형인지 베어링 손상인지 원인을 좁히는 방식입니다. 특히 다음과 같은 설비는 AE를 함께 적용할 때 효과가 큽니다.
- 저속 회전 설비: 회전 속도가 낮으면 결함 충격 에너지가 작아 진동만으로는 잡기 어렵습니다.
- 반복 고장이 나는 기어·베어링: 교체 주기 전에 초기 손상을 확인할 수 있습니다.
- 배경 진동이 큰 라인: 저주파 기계 진동과 대역이 겹치지 않아 분리가 쉽습니다.
- 배관·용기: 누출과 균열은 진동센서로는 거의 감지되지 않습니다.
AE는 민감한 만큼 데이터가 많고 현장 노이즈의 영향도 받습니다. 센서만 설치해서는 판단이 어렵기 때문에, 노이즈 필터링과 특징 추출, 이상 판단 알고리즘까지 갖춘 솔루션인지 확인하시는 것이 좋습니다.
[1] Al-Ghamd, A. M., & Mba, D. (2006). A comparative experimental study on the use of acoustic emission and vibration analysis for bearing defect identification and estimation of defect size. Mechanical Systems and Signal Processing, 20(7), 1537–1571.
[2] Elasha, F., Greaves, M., Mba, D., & Fang, D. (2017). A comparative study of the effectiveness of vibration and acoustic emission in diagnosing a defective bearing in a planetary gearbox. Applied Acoustics, 115, 181–195.
[3] Hase, A. (2020). Early Detection and Identification of Fatigue Damage in Thrust Ball Bearings by an Acoustic Emission Technique. Lubricants, 8(3), 37.
[4] Cornel, D., Gutiérrez Guzmán, F., Jacobs, G., & Neumann, S. (2021). Condition monitoring of roller bearings using acoustic emission. Wind Energy Science, 6, 367–376.