- 현장에는 기계 진동, 유체 흐름, 전기 잡음 등 AE 센서에 잡히는 노이즈가 항상 존재합니다.
- 노이즈 처리는 설치 → 주파수 필터 → 임계값 → 특징 분석 → 정상 상태 학습의 단계로 이뤄집니다.
- 한 가지 방법으로 해결되지 않으며, 현장 데이터로 기준을 잡는 과정이 정확도를 좌우합니다.
산업 현장에는 기계 진동, 유체 흐름, 전기 잡음 등 다양한 노이즈가 존재합니다. 이 글에서는 이러한 환경에서 실제 결함 신호를 구분하는 방법을 단계별로 정리합니다.
AE 센서에는 어떤 노이즈가 잡힐까?
| 종류 | 예시 | 특징 |
|---|---|---|
| 기계 노이즈 | 모터·펌프 회전, 기어 맞물림, 충격 | 주로 낮은 주파수, 운전 주기와 함께 반복 |
| 유동 노이즈 | 배관 내 정상 유체 흐름, 밸브 조작 | 연속적이며 운전 조건에 따라 크기 변화 |
| 전기 노이즈 | 인버터, 용접기, 전력선, 접지 문제 | 특정 주파수 성분, 여러 센서에 동시에 나타남 |
| 외부 충격 | 작업자 접촉, 공구 낙하, 빗방울 | 순간적이고 불규칙 |
1단계: 설치에서 노이즈를 줄입니다
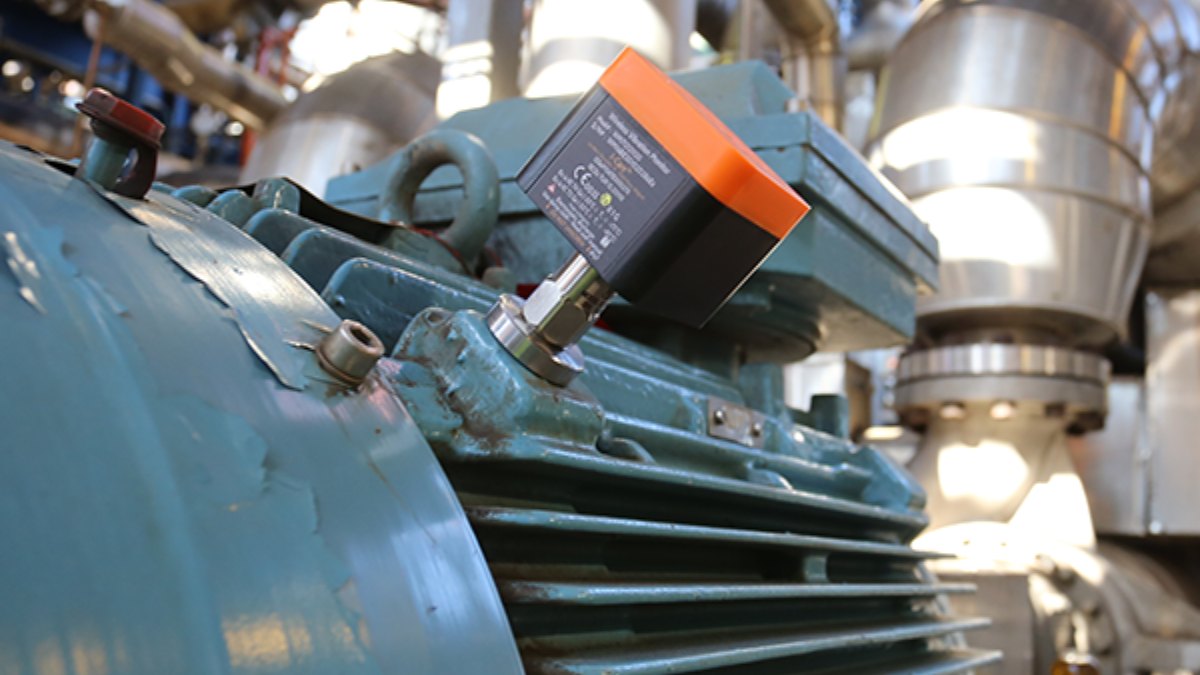
신호 처리보다 먼저 할 일은 노이즈가 덜 들어오게 설치하는 것입니다. 센서를 진동원 바로 위가 아닌 감시 대상 가까이에 붙이고, 커플런트로 밀착 상태를 일정하게 유지합니다. 케이블은 차폐선을 쓰고 접지를 정리하며, 프리앰프를 센서 가까이에 두거나 내장형 센서를 쓰면 전기 잡음 영향을 줄일 수 있습니다.
2단계: 주파수 대역으로 걸러냅니다
기계·유동 노이즈는 대부분 낮은 주파수에 몰려 있고, AE 신호는 그보다 높은 대역에 있습니다. 그래서 감시 대상에 맞는 대역 필터(band-pass filter)를 적용하면 상당 부분의 노이즈를 걸러낼 수 있습니다. 어떤 대역을 쓸지는 현장에서 정상 운전 중의 주파수 분포를 먼저 측정해 보고 정합니다.
3단계: 임계값으로 의미 있는 신호만 기록합니다
필터를 거친 뒤에도 배경 노이즈는 남습니다. 일반적인 AE 시스템은 신호가 일정 크기(임계값)를 넘을 때만 하나의 이벤트, 즉 히트로 기록합니다. 임계값을 너무 낮추면 노이즈가 히트로 쌓이고, 너무 높이면 약한 결함 신호를 놓칩니다. 그래서 정상 운전 중 배경 노이즈 수준을 측정한 뒤 그보다 조금 높게 잡는 것이 일반적입니다.
4단계: 신호의 모양으로 구분합니다
임계값을 넘었다고 모두 결함 신호는 아닙니다. 결함에서 나오는 AE와 노이즈는 파형 모양이 다르기 때문에 상승시간, 지속시간, 카운트, 에너지, 주파수 중심값 같은 특징값을 비교해 구분합니다. 예를 들어 전기 잡음은 상승이 매우 빠르고 여러 채널에 동시에 나타나는 경우가 많고, 외부 충격은 저주파 성분이 크고 불규칙합니다. 센서를 여러 개 쓰면 신호가 도달한 순서로 발생 위치를 추정해, 감시 구간 밖에서 온 신호를 제외할 수도 있습니다.
5단계: 정상 상태를 학습해 변화를 찾습니다
현장마다 정상 운전 소음이 다르기 때문에, 고정된 기준만으로는 오경보가 생기기 쉽습니다. 정상 상태의 신호 특징을 일정 기간 학습해 기준선을 만들고, 그 기준에서 벗어나는 변화를 이상으로 판단하는 방식이 효과적입니다. 운전 조건(부하, 속도, 유량)이 바뀔 때 신호도 함께 바뀌므로, 조건별로 기준을 나누거나 운전 데이터와 함께 보는 것이 좋습니다.
오경보가 잦다고 임계값만 계속 올리면 실제 결함 신호까지 놓칠 수 있습니다. 오경보가 언제, 어떤 운전 조건에서 발생하는지 먼저 기록하고 원인별로 대응하시는 것이 결과적으로 더 빠릅니다.