이 글의 핵심
- 리나솔루션이 화학 플랜트, 필름 제조, 2차전지 공정 현장에 AE 모니터링을 적용한 사례를 소개합니다.
- 사례마다 현장 문제 → 적용 방법 → 결과를 간단히 정리했으며, 자세한 내용은 각 사례 페이지에서 확인하실 수 있습니다.
리나솔루션이 산업 현장에 AE 모니터링을 적용한 사례를 설비별로 정리했습니다. 각 사례의 자세한 내용은 사례 페이지에서 확인할 수 있습니다.
한눈에 보기
| 설비 | 산업 | 감지 대상 |
|---|---|---|
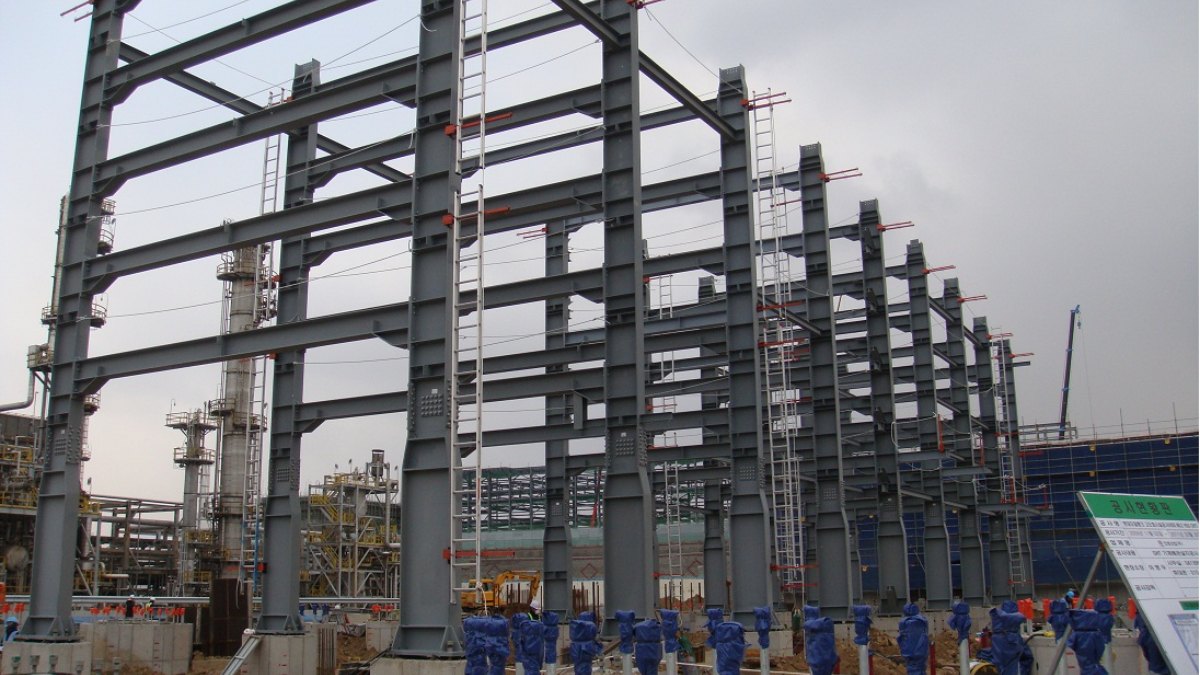
| 고소 배관 | 화학 | 누출 |
| 고온 배관(Tube·Valve) | 화학·정유 | 마모·부식·찢김 |
| 체인·기어박스·모터 | 필름 제조 | 기어·모터 파손 징후 |
| 드로잉 공정 장비 | 2차전지 캔 제조 | 미세 이물질 유입 |
| 연속 가동 설비 | 2차전지 소재 제조 | 내부 미세 손상 |
| 공작기계 팁단 | 공작기계 제조 | 팁 마모·파손 |
사례별 요약
플랜트 배관 누출 상시 감시
L사 · 화학
- 문제
- 약 5m 높이에 있어 상시 점검이 어렵고, 과거에 누출 이력이 있어 재발 가능성이 높은 배관이었습니다.
- 적용
- 현장 14개 지점에서 누출 모사 테스트를 진행해 정상 신호와 누출 신호가 구분되는 것을 검증한 뒤, 2023년 3월부터 고정형 AE 센서로 상시 모니터링하고 있습니다.
- 결과
- 운영 중 이상 신호를 포착했고, 현장 점검 결과 실제 누출이 확인되었습니다.
고온 배관의 마모·부식·찢김 감지
H사 · 화학·정유
- 문제
- 미세 유격으로 마모와 부식이 쌓이면서 찢김과 돌발 정지로 이어지는 배관 설비였습니다.
- 적용
- 테스트베드에서 마모·부식·찢김 상태가 구분되는 것을 확인한 뒤 2025년 11월부터 현장에 설치했습니다. 200℃ 이상 고온부는 웨이브가이드로, 방폭 지역은 방폭 케이스로 대응했습니다.
- 결과
- 이상 신호를 미리 포착해 계획 정비를 실시함으로써 비계획 정지를 막았습니다.
회전설비 반복 고장 예지 정비
S사 · 필름 제조
- 문제
- 유니버설 조인트 각도가 과도해 회전 불균형이 생기고, 그 영향으로 기어와 모터가 주기적으로 파손되던 설비였습니다.
- 적용
- 2025년 10월부터 AE·진동·전류·온도 센서를 함께 설치하고, 웹·앱 모니터링과 현장 경광등, Push 알림을 연동했습니다.
- 결과
- 이상 신호를 미리 포착해 계획 정비를 실시함으로써 비계획 정지를 막았습니다.
드로잉 공정 미세 이물질 감지
D사 · 2차전지 캔 제조
- 문제
- 고속 연속 생산 중 미세 이물질이 들어가 불량이 생기지만, 사후 검출에 의존하고 있어 즉각 대응이 어려운 공정이었습니다.
- 적용
- 가동 중인 장비에 0.1~2mm 크기별 이물질을 단계적으로 투입하며 검증했습니다.
- 결과
- 대부분의 경우 미세 결함 신호를 분리해 감지할 수 있음을 확인했습니다.
연속 가동 설비 내부 손상 감지
E사 · 2차전지 소재 제조
- 문제
- 24시간 가동되는 동안 내부에 미세 크랙이 쌓여도 외부에서는 확인할 수 없는 설비였습니다.
- 적용
- 현장 문제를 테스트베드에서 먼저 재현해 손상 신호를 포착할 수 있는지 확인한 뒤 실제 설비에 적용했습니다.
- 결과
- 설비 내부의 이상 징후를 AE 신호 변화로 실시간 감지할 수 있게 되었습니다.
공작기계 팁 마모·파손 감지
W사 · 공작기계 제조
- 문제
- 가공 중 팁단의 마모와 파손을 육안 확인 없이는 실시간으로 알 수 없어, 불량이나 소음·진동이 생긴 뒤에야 대응하던 설비였습니다.
- 적용
- 같은 팁으로 연속 가공하면서 마모 진행에 따른 AE 신호 변화를 측정했습니다.
- 결과
- 정상 구간과 마모·파손 진행 구간의 AE 신호 수준이 뚜렷하게 구분되어, 팁 마모를 실시간으로 추적하고 교체 시점을 판단할 수 있음을 확인했습니다.
리나솔루션은 모든 현장에서 센서를 바로 설치하기보다, 테스트베드나 현장 테스트로 정상 신호와 이상 신호가 구분되는지 먼저 검증한 뒤 상시 모니터링을 시작합니다. 귀사 설비도 같은 방식으로 검증부터 함께 진행해 드립니다.