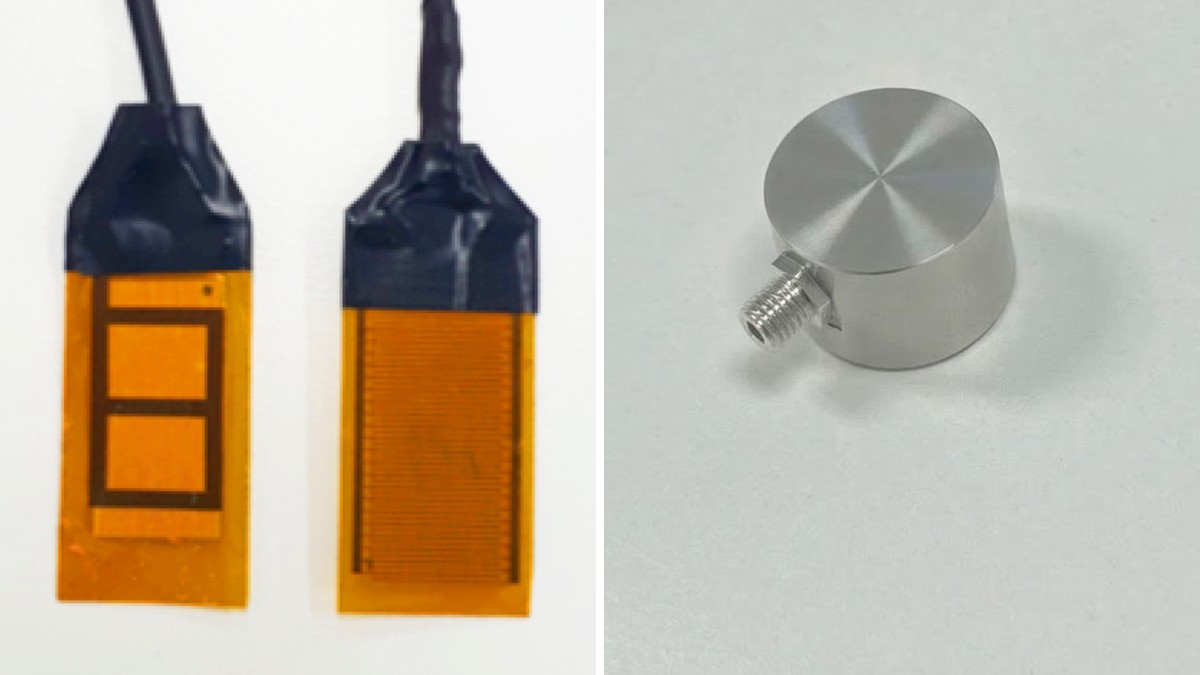
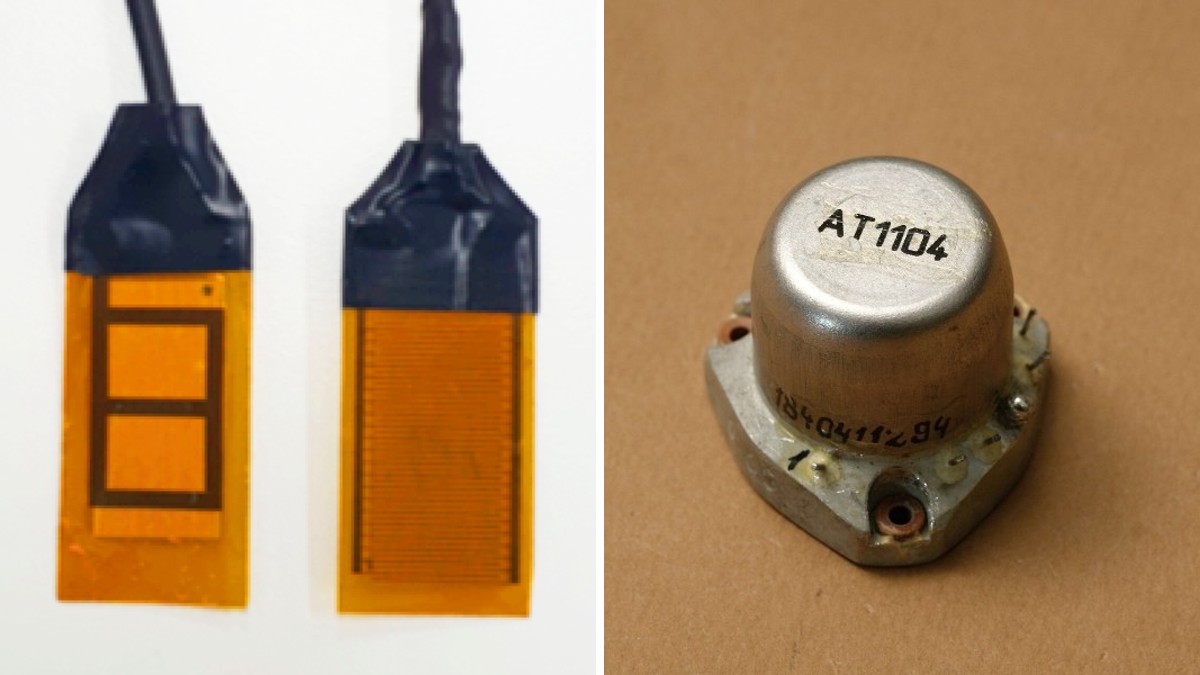
- 금속 설비의 균열은 자라는 순간에만 AE 신호를 냅니다. 그래서 AE는 “지금 진행 중인 손상”을 가려낼 수 있습니다.
- 신호의 발생 빈도와 에너지가 시간에 따라 어떻게 늘어나는지를 보면 손상 진행 속도를 판단할 수 있습니다.
- 균열뿐 아니라 부식·마모·찢김처럼 서서히 진행되는 손상도 상시 감시할 수 있습니다.
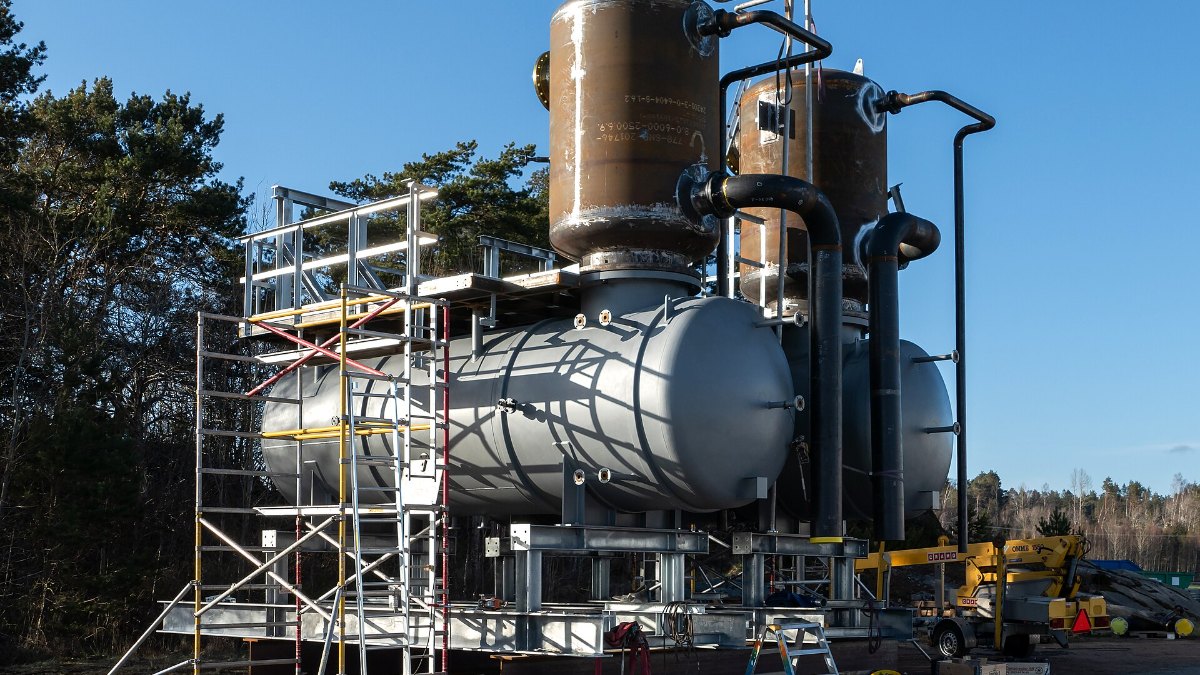
압력용기, 배관, 저장탱크 같은 설비는 외관상 이상이 없어도 내부에서 손상이 진행될 수 있으며, 정기 검사 사이에 손상이 커지면 돌발 정지나 파손으로 이어집니다. 이 글에서는 AE 센서로 균열과 파손 징후를 감지하는 원리를 정리합니다.
균열은 왜 AE 신호를 만들까?
하중이나 압력이 걸린 금속에 균열이 있으면, 균열 끝단에 응력이 집중됩니다. 이 응력이 버티지 못하는 순간 균열이 조금씩 자라면서 저장되어 있던 에너지가 한꺼번에 풀려나고, 이때 짧고 강한 탄성파(버스트형 AE 신호)가 발생합니다. 설비 표면에 붙인 AE 센서는 이 신호를 감지합니다.
중요한 점은 멈춰 있는 균열은 신호를 내지 않는다는 것입니다. 초음파나 방사선 검사는 결함의 크기와 형상을 보여주지만, 그 결함이 지금 자라고 있는지는 한 번의 검사로 알기 어렵습니다. AE는 반대로 진행 중인 손상에만 반응하기 때문에, 여러 결함 중 실제로 위험한 것을 가려내는 데 유리합니다.
손상 진행은 어떻게 판단하나요?
하나의 신호만으로 판단하기보다, 일정 기간 동안 신호가 얼마나 자주, 얼마나 강하게 발생하는지를 봅니다. 정상 운전 중에는 신호가 완만하게 쌓이지만, 손상이 활발하게 진행되기 시작하면 히트 수와 에너지가 빠르게 늘어납니다.
- 발생 빈도: 단위 시간당 히트 수가 늘어나는지
- 신호 세기: 진폭과 에너지가 커지는지
- 발생 위치: 같은 구간에서 신호가 반복되는지(센서 2개 이상일 때)
- 운전 조건과의 관계: 압력·하중이 올라갈 때 신호가 함께 늘어나는지
참고로 금속은 이전에 받았던 최대 하중을 넘기 전까지는 AE를 거의 내지 않는 성질(카이저 효과)이 있습니다. 반대로 이전보다 낮은 하중에서도 신호가 나온다면, 재료 내부에 이미 손상이 쌓였다는 신호로 해석할 수 있습니다.
균열 외에 감지할 수 있는 손상
| 손상 유형 | AE 신호 특징 | 주로 발생하는 곳 |
|---|---|---|
| 균열 진전 | 짧고 강한 버스트형 신호, 하중 변화와 연동 | 압력용기, 용접부, 배관 지지부 |
| 부식 | 부식 생성물이 깨지거나 떨어질 때 나오는 약한 신호가 반복 | 저장탱크 바닥, 배관 외면·내면 |
| 마모·유격 | 접촉면 마찰과 미세 충격으로 신호 세기가 점차 증가 | 배관 연결부, 밸브, 튜브 지지부 |
| 찢김·파단 직전 | 신호 빈도와 에너지가 급격히 증가 | 마모·부식이 누적된 부위 |
기존 검사와는 어떻게 다른가요?
AE는 초음파·방사선 같은 정밀 검사를 대체하기보다, 어디를 언제 정밀 검사해야 할지 알려주는 역할에 가깝습니다. 넓은 범위를 운전 중에 상시 감시하다가 이상 신호가 나온 구간을 정밀 검사하면, 검사 효율을 높이고 돌발 정지 위험을 줄일 수 있습니다. 국제 표준(ASTM E1139)에서도 운전 중인 압력용기·배관의 상시 AE 감시 목적을 AE 발생원을 찾아 위치를 정하고 특성을 파악하는 것으로 정하고, 필요하면 다른 비파괴검사로 확인하도록 안내하고 있습니다.
실제 적용 사례
한 화학·정유 현장에서는 미세 유격으로 마모와 부식이 쌓이면서 배관이 찢어지고 돌발 정지가 발생하던 문제를 AE 상시 감시로 관리하고 있습니다. 200℃ 이상 고온부에는 웨이브가이드를, 방폭 지역에는 방폭 케이스를 적용했고, 이상 신호를 미리 포착해 계획 정비로 비계획 정지를 막았습니다.
[1] ASTM E1139/E1139M, Standard Practice for Continuous Monitoring of Acoustic Emission from Metal Pressure Boundaries.