이 글의 핵심
- 베어링·기어의 결함은 회전할 때마다 같은 간격으로 반복되는 충격을 만들고, AE 센서는 이 신호를 손상 초기부터 잡을 수 있습니다.
- 반복 간격(고장 주파수)을 분석하면 어느 부품의 결함인지 추정할 수 있습니다.
- 특히 저속 회전설비와 윤활 불량처럼 진동센서로 잡기 어려운 이상에 효과적입니다.
모터, 기어박스, 베어링의 고장은 생산 라인 전체의 정지로 이어질 수 있습니다. 이 글에서는 AE 센서로 회전설비의 이상을 감지하는 원리와 특히 효과적인 적용 조건을 정리합니다.
회전설비에서 AE는 어디서 생기나요?
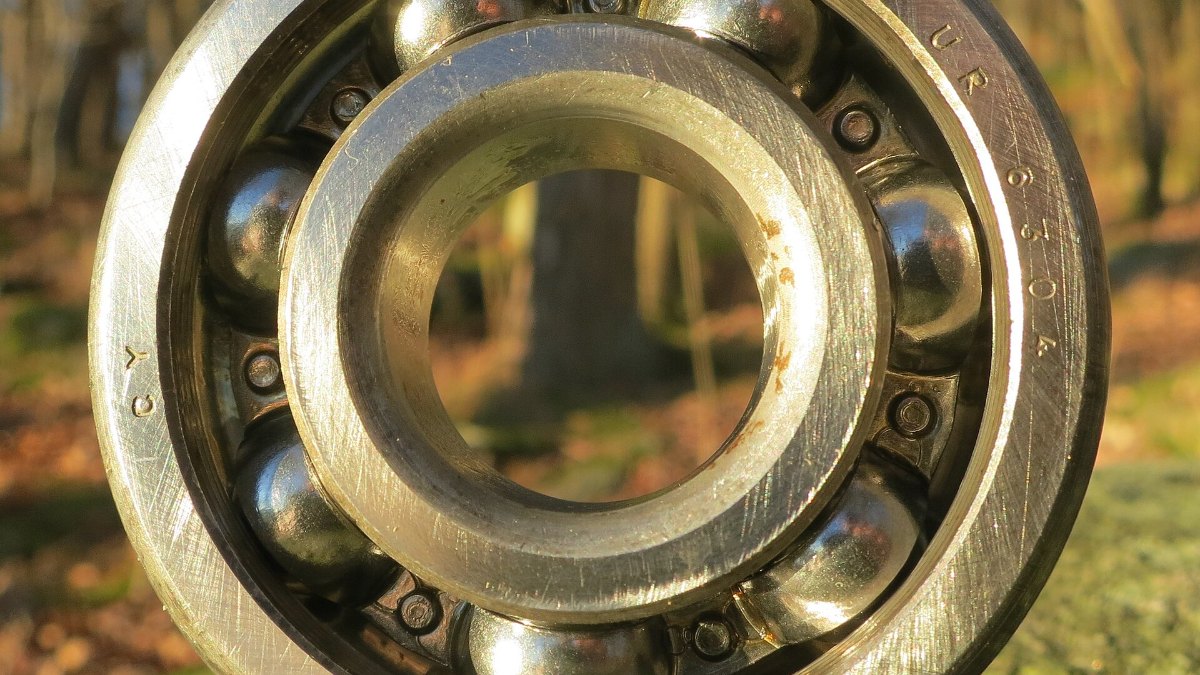
- 표면 결함: 베어링 궤도면이나 기어 이빨의 미세 균열·박리 부위를 볼이나 상대 기어가 지날 때 충격이 생깁니다.
- 마찰: 윤활유가 부족하거나 오염되면 금속끼리 직접 닿으면서 마찰 신호가 커집니다.
- 균열 진전: 피로가 쌓인 부품 내부에서 균열이 자랄 때 신호가 발생합니다.
- 이물질: 윤활유에 섞인 입자가 접촉면에 끼면서 불규칙한 충격이 생깁니다.
결함 신호는 일정한 간격으로 반복됩니다
베어링 외륜에 작은 결함이 있으면, 볼이 그 지점을 지날 때마다 짧은 충격이 생깁니다. 회전 속도와 베어링 형상이 정해져 있으면 충격의 간격도 일정하게 정해집니다. 이 반복 주기를 고장 주파수라고 하며, 외륜·내륜·볼·케이지마다 값이 다릅니다.
어떤 부품의 결함인지 찾는 방법
AE 신호는 주파수가 매우 높아서 그대로는 반복 간격이 잘 보이지 않습니다. 그래서 신호의 겉모양(포락선)을 뽑아낸 뒤 주파수 분석을 하는 포락선 분석을 많이 씁니다. 결과에서 특정 고장 주파수와 그 배수 위치에 피크가 나타나면 해당 부품의 결함을 의심할 수 있습니다.
AE가 특히 효과적인 경우
| 상황 | 이유 |
|---|---|
| 저속 회전설비 | 회전이 느리면 충격 에너지가 작아 진동센서로는 잘 드러나지 않지만, AE는 미세한 충격도 감지할 수 있습니다. |
| 윤활 상태 관리 | 윤활 부족이나 오염으로 마찰이 늘면 AE 신호 세기가 먼저 올라갑니다. |
| 초기 손상 조기 발견 | 표면 아래 미세 균열 단계부터 신호가 나와, 진동이 커지기 전에 정비 계획을 세울 수 있습니다. |
| 배경 진동이 큰 설비 | 기계 진동은 낮은 주파수에 몰려 있어 AE 대역과 분리하기 쉽습니다. |
반대로 불균형, 축 정렬 불량, 풀림처럼 설비 전체가 흔들리는 이상은 진동센서가 더 잘 보여줍니다. 그래서 회전설비는 AE와 진동, 필요하면 전류와 온도까지 함께 보는 구성을 권해 드립니다.
실제 적용 사례
한 필름 제조 현장에서는 체인 구동부, 기어박스, 모터가 연결된 설비에서 회전 불균형으로 기어와 모터가 주기적으로 파손되는 문제가 있었습니다. AE·진동·전류·온도 센서를 함께 설치하고 웹·앱 모니터링과 현장 경광등, 앱 알림을 연동해, 이상 신호를 미리 포착하고 계획 정비로 비계획 정지를 막고 있습니다.